- Дом
- О нас
- Продукты
- Быстрый соединитель PPR
- Латунные фитинги для труб
- Латунный прямой соединитель с наружной резьбой
- Латунный прямой соединитель с внутренней резьбой
- Латунный прямой соединитель с наружной и внутренней резьбой
- Латунный коленчатый фитинг 90 градусов
- Латунная вставка-переходник резьбы
- Латунная заглушка для труб
- Латунный тройник
- Алюминиевые фитинги для труб
- Латунный Y-образный соединитель фильтра
- Латунный фитинг для шланга
- Фитинг с наконечником
- обработка с ЧПУ
- Горячая ковка
- Новости
- Скачать
- Отправить запрос
- Связаться с нами
Продукты
Наш обширный портфель продукции включает в себя широкий ассортимент латунных стержней (в том числе марок с низким содержанием свинца и без содержания свинца), латунных фитингов и компонентов труб, разработанных для обеспечения исключительной механической прочности, коррозионной стойкости и обрабатываемости в сантехнике, системах отопления, вентиляции и кондиционирования, автомобильной промышленности и промышленности.
Компоненты для горячей штамповки на заводе для тяжелого промышленного применения
НИНСИНявляется профессионаломПоставщикиФабрикаспециализируется на индивидуальной обработке металлов давлением для трубопроводной арматуры, компонентов клапанов, механических деталей и промышленной арматуры. Имея собственную линию по производству горячей штамповки, NINGXING предоставляет комплексные производственные услуги, включая подготовку металлических прутков, нагрев, штамповку, обрезку, механическую обработку, обработку поверхности и окончательный контроль.
Горячая ковка — это процесс высокотемпературной формовки металла, при котором металлическая заготовка нагревается до подходящей температуры формовки и прессуется в подготовленную полость штампа. Этот процесс повышает компактность материала и позволяет производить компоненты со сложными внешними профилями и внутренней структурой. Он особенно подходит для клапанов, трубопроводной арматуры, гаек, соединителей и других деталей, требующих надежных механических свойств и устойчивости к давлению.
НИНСИН поддерживает различные производственные требования с помощью процессов обработки меди, стали, алюминия и других металлов. Клиенты могут выбирать подходящие технологические маршруты в зависимости от марки материала, геометрии детали, требований к размерам, объема заказа и требований к последующей обработке.
Обработка материалов
Формовка меди и латуни
Медь и латунь широко используются в трубопроводной арматуре, корпусах клапанов, соединителях и электрических компонентах из-за сочетания прочности, коррозионной стойкости и обрабатываемости. NINGXING может обрабатывать такие материалы, как HPb59-1 и C36000, в соответствии с требованиями к компонентам и чертежами заказчика.
Для сложных латунных деталей правильная подготовка заготовки и контроль нагрева важны для достижения равномерного заполнения матрицы. Выбор материала также может быть скорректирован в соответствии с конечным применением, требованиями к механической обработке, условиями давления и обработкой поверхности.
Формовка стали и алюминия
Сталь и алюминий подходят для изготовления конструкционных и механических компонентов, требующих различного сочетания прочности, веса и долговечности. Стальную формовку можно использовать для изготовления деталей, работающих под давлением и несущих нагрузку, тогда как алюминий обеспечивает более легкий вариант для применений, где важно снижение веса.
НИНСИН может порекомендовать подходящие марки материалов в соответствии с чертежом продукта и рабочей средой, помогая зарубежным покупателям сбалансировать характеристики материала, сложность производства и общую стоимость производства.
Геометрия детали и конструкция штампа
Сложные полые компоненты
Одной из важных характеристик процесса является его способность формировать компоненты, которые в противном случае потребовали бы нескольких производственных операций. Благодаря подходящим конструкциям штампов и механизмам вытягивания сердечника компания NINGXING может производить полые или частично полые компоненты, такие как многоходовые трубопроводные фитинги и корпуса клапанов.
Эта возможность особенно полезна для медных корпусов клапанов, трехходовых фитингов и других компонентов, где требуются внутренние полости или разветвленные конструкции. Правильная конструкция матрицы позволяет материалу течь в сложные полости, сохраняя при этом необходимую толщину стенок и общую геометрию.
Разработка штампов для нестандартных деталей
Для индивидуальных компонентов разработка штампа определяется геометрией детали, материалом, температурой формовки, необходимыми допусками и объемом производства. NINGXING использует штампованную сталь горячей обработки с соответствующей термообработкой для повышения устойчивости к термоциклированию и повторяющимся нагрузкам при формовке.
В стандартных производственных условиях правильно спроектированная матрица может выдержать десятки тысяч или сотни тысяч циклов формовки. Конструкция штампа и срок его службы оцениваются в соответствии с фактическим материалом и условиями производства, а не с использованием одной фиксированной спецификации для каждого проекта.
Выбор метода производства
Одномашинное производство
Одностаночное производство подходит для индивидуальных заказов, проектов среднего объема и продукции, требующей гибкой организации производства. Автоматические системы подачи можно интегрировать с традиционным формовочным оборудованием, чтобы сократить объем ручной обработки и поддерживать стабильные производственные условия.
Этот метод производства обеспечивает гибкость, когда клиентам требуется несколько спецификаций продукта или когда объемы производства не оправдывают полностью автоматизированную линию.
Автоматическое теплое формование
Для заказов больших объемов компания NINGXING может использовать автоматизированное формовочное оборудование для интеграции подачи материала, нагрева, формовки и удаления деталей в непрерывный производственный процесс. Автоматизированная работа помогает улучшить стабильность производства и снизить трудоемкость обработки.
В зависимости от размера детали, материала и конфигурации машины автоматизированное производство может достигать примерно 50–100 штук в минуту для подходящих небольших деталей. Фактическая производительность определяется геометрией изделия, последовательностью формования и требованиями к качеству.
Контроль нагрева и формовки
Управление температурой
Температура нагрева оказывает прямое влияние на текучесть материала, заполнение матрицы, состояние поверхности и стабильность формования. Медные материалы обычно нагреваются при температуре примерно от 600°C до 700°C, тогда как стальные материалы обычно требуют более высоких температур формовки в зависимости от их состава и применения.
Время нагрева обычно регулируется в зависимости от диаметра, веса, типа материала и конфигурации оборудования. Следует избегать чрезмерного нагрева, поскольку перегрев может вызвать рост зерен или другие изменения материала, которые повлияют на конечные характеристики компонента.
Давление и параметры формования
Выбор оборудования зависит от размеров заготовки, веса детали, геометрии и сопротивления формованию. Типичное формовочное оборудование может работать в диапазоне давлений примерно от 60 до 300 кН, тогда как фактическая мощность машины должна определяться путем инженерной оценки конкретного компонента.
Во время производства необходимо одновременно контролировать усилие формовки, выравнивание матрицы, температуру заготовки, смазку и время цикла. Стабильные параметры процесса помогают уменьшить отклонения в размерах и улучшить повторяемость между производственными партиями.
Постформинговая обработка
Припуск на обработку
Хотя в процессе формования можно достичь относительно близкой к окончательной геометрии компонента, критические функциональные поверхности обычно требуют дополнительной механической обработки. Резьбовые отверстия, уплотнительные поверхности, монтажные поверхности и зоны прецизионного соединения могут потребовать припусков на обработку примерно от 0,5 до 1,5 мм в зависимости от конструкции компонента.
НИНСИН может координировать процесс формовки с последующими операциями токарной обработки, сверления, нарезания резьбы, фрезерования и других операций механической обработки на станках с ЧПУ для производства готовых компонентов по чертежам заказчика.
Требования к размерам и поверхности
Типичные формованные детали могут достигать точности размеров примерно от 6 до 7 класса при подходящих производственных условиях, а шероховатость поверхности может достигать примерно Ra от 6,3 до 12,5 мкм в зависимости от материала, состояния штампа и параметров процесса.
Для компонентов, к которым предъявляются строгие требования к размерам или герметичности, окончательный контроль проводится после механической обработки, а не полагается исключительно на размеры формованной заготовки.
Области применения
Клапаны и трубопроводное оборудование
Этот процесс широко используется для изготовления медных корпусов шаровых кранов, корпусов проходных клапанов, компонентов задвижек, деталей обратных клапанов, соединителей труб, трехходовых фитингов, колен, накидных гаек и переходных втулок.
Он также подходит для корпусов водомеров, корпусов фильтров и корпусов редукционных клапанов. Высокая плотность материала, достигаемая за счет контролируемой формовки, делает эти компоненты пригодными для применений, где важны устойчивость к давлению и надежное уплотнение.
Механические и гидравлические компоненты
В механическом производстве и гидравлических приложениях формованные компоненты могут включать в себя соединители манометров, фитинги масляных труб, блоки гидравлических клапанов и другие детали, подвергающиеся статическому давлению или повторяющимся механическим нагрузкам.
Стальную или алюминиевую формовку также можно применять к некоторым компонентам автомобилей и мотоциклов, включая поворотные кулаки и тормозные кронштейны, в зависимости от требуемых свойств материала и структуры компонента.
Аппаратное обеспечение и электрические компоненты
Для повседневного использования и архитектурного оборудования применяются высококачественные дверные ручки, корпуса замков, основания для аксессуаров для ванных комнат и корпуса сливов для пола, где важны постоянство размеров, качество поверхности и устойчивость к коррозии.
Электрические и коммуникационные приложения включают медные клеммы, кабельные зажимы и взрывозащищенные коробки для кабельных вводов. Формовка меди особенно подходит для компонентов, где необходимы как электропроводность, так и структурная целостность.
Услуги индивидуального производства
От пруткового проката к готовым компонентам
НИНСИН обеспечивает интегрированный производственный маршрут от медных или стальных прутков до формованных заготовок и готовых компонентов. Такой подход позволяет клиентам координировать выбор материалов, формовку, обработку и проверку через одного производственного партнера.
Для индивидуальных проектов клиенты могут предоставить чертежи, образцы, 3D-модели, требования к материалам или информацию о применении. Затем NINGXING может оценить направление формовки, структуру штампа, припуск на обработку и метод производства перед массовым производством.
Мелкосерийное и массовое производство
Производственная система поддерживает как средние объемы индивидуальных заказов, так и крупносерийное повторное производство. Разработка штампа обычно занимает от 15 до 30 дней, в зависимости от сложности компонента, структуры инструментов и требований к одобрению клиента.
Для проектов с несколькими спецификациями метод производства может быть скорректирован в соответствии с объемом заказа и требованиями к доставке, что помогает клиентам избежать ненужных инвестиций в инструменты и оборудование.
Часто задаваемые вопросы
Чем оно отличается от литья и обычной ковки?
По сравнению с литьем, горячая ковка может уменьшить распространенные дефекты, связанные с литьем, такие как внутренняя пористость и усадка, при правильном контроле процесса, в то время как полученная структура материала может обеспечить благоприятные механические свойства для компонентов, работающих под давлением.
По сравнению с традиционной горячей ковкой, специализированные конструкции штампов и механизмы вытягивания стержня позволяют изготавливать полые или разветвленные формы с меньшим количеством последующей механической обработки. Фактическое преимущество зависит от геометрии компонента, материала, объема производства и требований к качеству.
Какая обработка обычно требуется после формовки?
Формованные заготовки могут потребовать токарной обработки на станке с ЧПУ, сверления, нарезания резьбы, фрезерования или других операций окончательной обработки. Критические области, такие как резьбовые отверстия, уплотнительные поверхности и монтажные поверхности, обычно требуют механической обработки для достижения окончательных размеров чертежа.
Требуемый объем механической обработки зависит от точности формовки и конструкции изделия. NINGXING может определить подходящие припуски на обработку на этапе разработки оснастки и процесса.
Как следует выбирать материал?
При выборе материала следует учитывать температуру формовки, механические требования, условия коррозии, требования к механической обработке и конечное применение. Для медных компонентов можно использовать такие марки латуни, как HPb59-1 и C36000, для применений, требующих подходящей формуемости и обрабатываемости при высоких температурах.
Для стальных компонентов необходимо оценить углеродный эквивалент, температуру формования и требования к термообработке, чтобы снизить риск растрескивания или чрезмерного обезуглероживания во время нагрева. NINGXING может порекомендовать подходящие марки материалов и провести выборочные испытания на основе чертежей заказчика и условий эксплуатации.
- View as
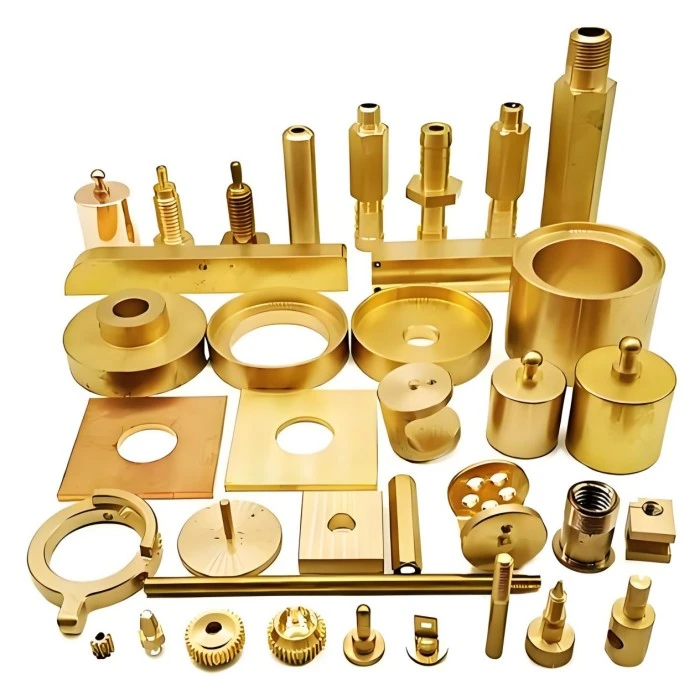
Служба горячей ковки меди
NINGXING предоставляет индивидуальные решения по горячей ковке меди для автомобильной, электрической, морской, машиностроительной и других отраслей промышленности. Благодаря контролируемому нагреву, прецизионной штамповке, механической обработке на станках с ЧПУ и строгому контролю качества мы производим компоненты из медных сплавов с высокой прочностью, хорошей проводимостью и надежным соответствием размеров. Поддерживается настройка на основе чертежей и образцов в соответствии с требованиями ISO9001:2015, CE и RoHS для применимых проектов.
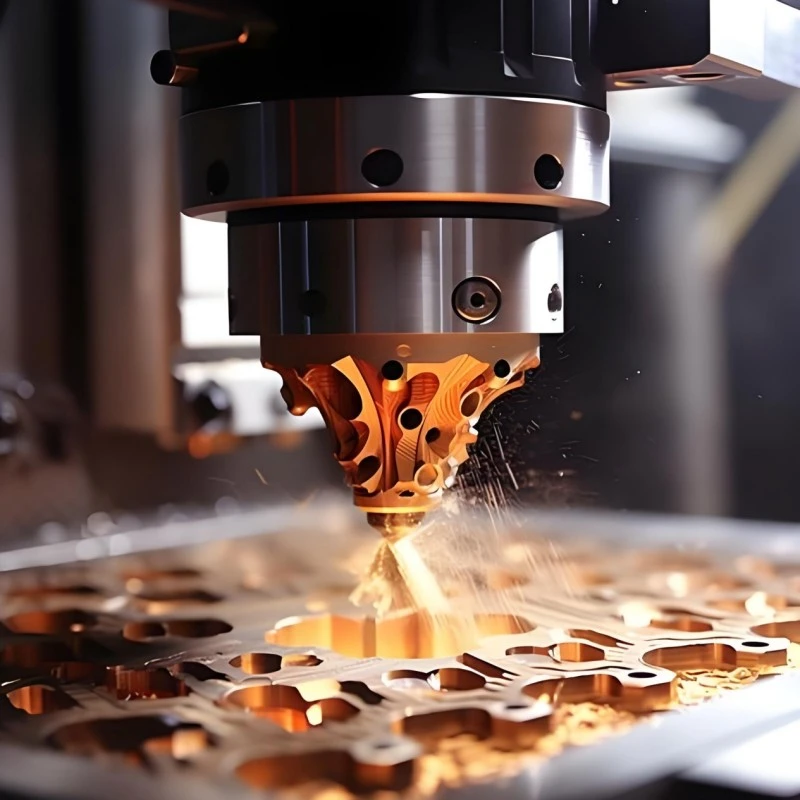
Медные детали горячей ковки
NINGXING предлагает изготовленные на заказ медные детали горячей штамповки для клапанов, автомобильных компонентов, электрических разъемов, силового оборудования и санитарно-технического оборудования. Используя контролируемый нагрев, прецизионную штамповку и обработку на станках с ЧПУ, мы производим плотные, высокопрочные компоненты из медного сплава с постоянными размерами и надежной работой. Мы поддерживаем разработку чертежей и образцов, мелкосерийные испытания и серийное производство в соответствии с требованиями ISO9001:2015, CE и RoHS.
NINGXING является профессиональным производителем и поставщиком Горячая ковка в Китае. Мы тепло приветствуем вас в оптовой продаже высококачественной продукции с нашего завода по конкурентоспособной цене.
Новости Рекомендации